
www.automatizacionweb.com
08
'26
Written on Modified on
La cámara Allied Vision monitoriza defectos en LPBF
KU Leuven correlacionó datos de monitorización óptica de alta velocidad con mediciones de porosidad subsuperficial para mejorar el control de procesos en tiempo real en fabricación aditiva metálica.
www.alliedvision.com
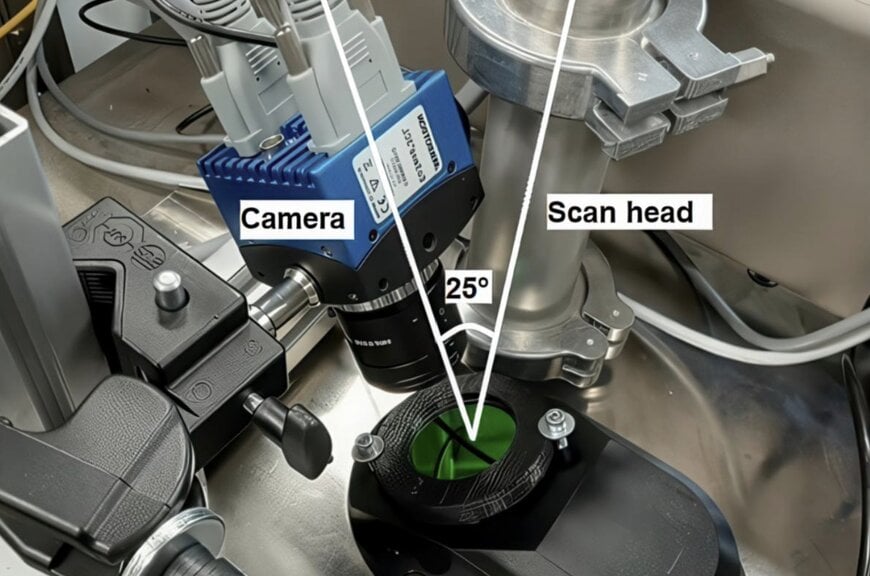
Los sistemas de Laser Powder Bed Fusion (LPBF) dependen cada vez más de la monitorización in situ para mejorar la estabilidad del proceso y reducir las tasas de defectos en la fabricación aditiva metálica. La detección de defectos bajo la superficie durante la impresión sigue siendo compleja, ya que muchas anomalías se originan debajo de la capa activa y no pueden identificarse únicamente mediante inspección óptica convencional. En este contexto, Allied Vision informó que investigadores de KU Leuven utilizaron la cámara de alta velocidad EoSens 3CL para correlacionar firmas de proceso en tiempo real con porosidad interna en componentes fabricados mediante LPBF.
Comportamiento del spatter e integridad de las piezas
LPBF utiliza un láser de alta potencia para fundir y fusionar selectivamente polvo metálico capa por capa. Aunque el proceso permite fabricar componentes metálicos complejos para aplicaciones aeroespaciales, médicas, automotrices e industriales, muchos defectos se originan bajo la capa activa y siguen siendo difíciles de detectar durante la impresión.
Una de las principales fuentes de estos defectos es el spatter generado en el baño de fusión durante la interacción láser-material. Las gotas de metal fundido expulsadas pueden oxidarse durante el vuelo antes de volver a depositarse sobre el lecho de polvo, contribuyendo a inclusiones, espesores de capa irregulares, variaciones en la rugosidad superficial, inconsistencias microestructurales y porosidad inducida por el proceso.
Dado que el número, la velocidad y la dirección de las partículas de spatter pueden medirse ópticamente, estos parámetros se utilizan cada vez más como indicadores físicos en sistemas de monitorización para fabricación aditiva.
Captura de imágenes a 20.000 fotogramas por segundo
El equipo de KU Leuven montó la cámara EoSens 3CL con un ángulo de 25 grados respecto a la placa de construcción sin modificar la óptica de la máquina LPBF ni la trayectoria del láser. Utilizando un tiempo de exposición de 30 microsegundos y un filtro short-wave-pass de 975 nm, el sistema capturó emisiones dentro del rango visible y cercano al infrarrojo de 350 a 975 nm durante pruebas de fusión de una sola pista con acero inoxidable 316L.
Operando a 20.000 fotogramas por segundo, la cámara registró un campo de visión de 12 mm × 12 mm con una resolución aproximada de 100 micrómetros por píxel, permitiendo analizar eventos individuales de spatter fotograma a fotograma.
Los investigadores extrajeron cinco indicadores de proceso a partir de los datos capturados: relación longitud-ancho de la zona de proceso, área de la zona de proceso, intensidad media de la zona de proceso, velocidad del spatter y número de partículas expulsadas. Las velocidades medidas de las gotas variaron entre 0,4 m/s y 7,8 m/s según las distintas condiciones de potencia láser y velocidad de escaneo.
Relación entre velocidad de escaneo e inestabilidad
El estudio identificó la velocidad de escaneo como uno de los principales factores que contribuyen a la inestabilidad del proceso. Las mayores áreas de zona de proceso y relaciones de aspecto aparecieron bajo condiciones de inestabilidad de Plateau-Rayleigh asociadas a combinaciones de alta potencia láser y velocidades de escaneo elevadas.
La interfaz Camera Link de la cámara se integró con un sistema de adquisición NI PXI sincronizado con datos del controlador MCP a 100 kHz. Esto permitió una alineación temporal a nivel de fotograma entre los datos de monitorización óptica y los parámetros de la máquina incluso a velocidades de producción industriales.
La configuración de monitorización funcionó sin modificar físicamente la máquina LPBF, lo que convierte este enfoque de detección en una solución no invasiva e independiente de la plataforma para entornos industriales de fabricación aditiva.
La monitorización en tiempo real vinculada a la porosidad interna
El estudio estableció una correlación directa entre el número de eventos de spatter capturados en tiempo real y el número de porosidades tipo keyhole medidas posteriormente mediante tomografía computarizada por rayos X (X-CT). El resultado demostró que las firmas ópticas superficiales pueden utilizarse para predecir defectos volumétricos internos sin necesidad de inspeccionar directamente el componente impreso.
Las mediciones de topografía superficial validaron el análisis de spatter derivado de la cámara mediante técnicas de cross-correlation template matching. Además, un modelo de elementos finitos predijo con precisión la geometría del baño de fusión para múltiples conjuntos de parámetros.
Los resultados respaldan el desarrollo de sistemas LPBF de control en lazo cerrado que combinan sensores ópticos de alta velocidad con ajustes automáticos del proceso. Estos sistemas adquieren cada vez mayor relevancia en flujos de fabricación digital orientados a reducir desperdicios, mejorar la repetibilidad y minimizar los requisitos de inspección posteriores al proceso.
Editado por Aishwarya Mambet, editora de Induportals, con asistencia de IA.
www.alliedvision.com
