
www.automatizacionweb.com
17
'26
Written on Modified on
La visión artificial permite inspección submicrométrica y trazabilidad
Bertram Elektrotechnik utiliza MVTec HALCON en una línea automatizada de inducidos para electroválvulas.
www.mvtec.com
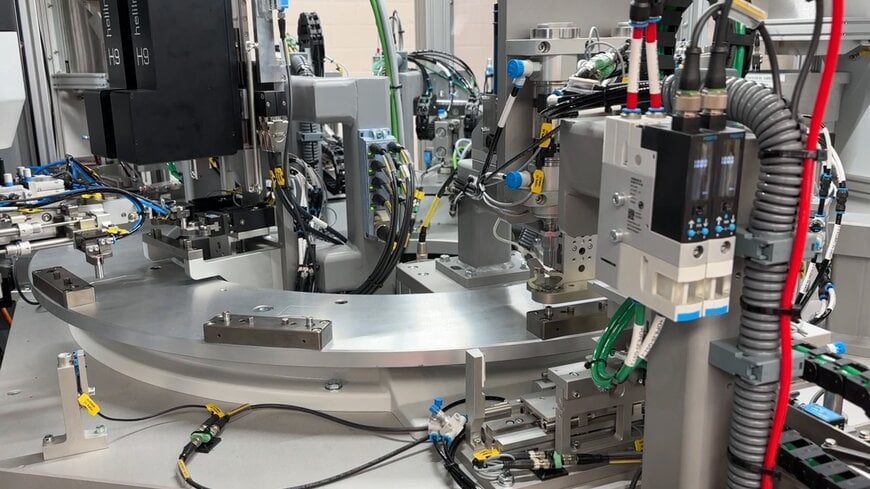
Bertram Elektrotechnik GmbH ha desarrollado un sistema totalmente automatizado para la fabricación de inducidos para electroválvulas que combina el montaje, la inspección y el embalaje en un único proceso. El software de visión artificial MVTec HALCON da soporte a todas las etapas, desde la lectura de códigos de barras y los controles de posición y presencia hasta la inspección de calidad 3D final. Fundada en 1949 y con sede en Alemania, la empresa trabaja en tecnología de automatización, construcción de armarios eléctricos y visión artificial, y se centra en la construcción de maquinaria especial, en particular máquinas de montaje automatizadas con tecnología de inspección integrada. Bertram recibió el encargo de un cliente del sector de la ingeniería de instalaciones, que hasta entonces fabricaba los inducidos en una máquina de montaje independiente y más lenta, con una inspección visual manual realizada solo por muestreo. El objetivo era ampliar la capacidad y mejorar de forma significativa el control de calidad.
Montaje en una mesa giratoria
Cada inducido mide aproximadamente entre 8 y 9 mm de diámetro y entre 20 y 25 mm de altura, y consta de seis componentes: una pieza en bruto, un inserto de estanqueidad pequeño, un muelle pequeño, un remache, un muelle grande y un inserto de estanqueidad grande. El sistema trabaja con dos carriles y produce dos inducidos por ciclo en unos siete segundos, es decir, un inducido aproximadamente cada 3,5 segundos. Un robot SCARA retira las piezas en bruto de la bandeja y las coloca en una mesa giratoria indexada, que las hace pasar por las estaciones de trabajo donde se montan los insertos de estanqueidad pequeños, los muelles pequeños y los remaches. A continuación se comprueba la presencia del remache y se monta e inspecciona el muelle grande. En la última estación de montaje, los insertos de estanqueidad grandes se colocan en un casquillo de inserción a presión lubricado y se introducen con un punzón de montaje. Un segundo robot SCARA traslada después los inducidos a la estación de inspección óptica. Las piezas no conformes se expulsan a través de un cajón independiente, mientras que las conformes se colocan en blísteres y salen del sistema en pilas de cuatro. Según Jendrik Bertram, director general, la combinación de componentes muy pequeños, insertos de estanqueidad y muelles delicados, un montaje preciso y un tiempo de ciclo corto no sería económicamente viable sin visión artificial.
Inspección submicrométrica
La inspección de calidad utiliza dos interferómetros de luz blanca de Heliotis. Un módulo de agarre y giro rota cada inducido 180 grados para poder inspeccionar ambas caras. El sistema verifica la profundidad de inserción de los insertos de estanqueidad, la precisión dimensional de los inducidos y el acabado superficial de los insertos de estanqueidad, con precisiones en el rango submicrométrico. Jendrik Bertram explica que los sensores convencionales no son suficientes, ya que la precisión dimensional y los defectos superficiales deben inspeccionarse en dos materiales distintos, acero y caucho, en toda la superficie, sin contacto, por ambas caras y dentro del tiempo de ciclo. La tecnología permite además una inspección al 100 %, valores de medición trazables y la visualización de los patrones de defectos, lo que facilita la detección de defectos en serie y el análisis de tendencias.
Una plataforma de software para varias tareas
HALCON realiza tres tareas clave en el sistema: lee los códigos de barras de las bandejas para la trazabilidad de los componentes, comprueba la posición y la presencia de los componentes en las estaciones de montaje mediante Shape Matching y lleva a cabo la inspección óptica final. Durante esta inspección, los datos de altura 3D de los dos sensores Heliotis se analizan directamente en HALCON. Los operadores 3D permiten seleccionar los puntos 3D relevantes, segmentar modelos de objetos, calcular distancias, fusionar datos 3D y realizar transformaciones de coordenadas. La mayoría de las inspecciones, como la profundidad de inserción, la precisión dimensional y las características superficiales, se realizan directamente sobre los datos 3D. Bertram crea las tareas de visión artificial en HDevelop, el entorno de desarrollo integrado de MVTec, y las integra en el entorno de ejecución. La comunicación con el PLC de Siemens se realiza mediante OPC UA, y la interfaz se genera automáticamente a partir de los parámetros de procedimiento de las tareas de HALCON. La adquisición de imágenes, la evaluación y la respuesta al PLC funcionan sincronizadas con la mesa giratoria. Según Jan Gärtner, HALCON Product Manager de MVTec, la aplicación demuestra cómo un software estándar puede abarcar la identificación, la determinación de la posición, el control de presencia, la medición 3D y la inspección de superficies en un único sistema.
Resultados en producción
El sistema se ha puesto en marcha en las instalaciones del cliente final y desde entonces se ha ampliado con nuevas variantes de producto. La capacidad de producción ha aumentado y la inspección de calidad ha mejorado: el sistema trabaja con el tiempo de ciclo exigido y permite una inspección en línea trazable al 100 %. Jendrik Bertram prevé que la visión artificial seguirá ganando importancia en la construcción de maquinaria especial, a medida que las tareas sean más exigentes, aumente el número de variantes y los clientes esperen cada vez más una inspección completa directamente en la línea de producción.
Contexto adicional:
Esta sección explica principios generales de la interferometría de luz blanca que no se incluyen en el comunicado de prensa original.
Un interferómetro de luz blanca divide la luz de una fuente de banda ancha en dos haces: uno se refleja en un espejo de referencia y el otro en la superficie que se mide. Cuando ambos haces se recombinan, solo aparecen franjas de interferencia donde las dos longitudes de trayectoria coinciden con mucha precisión, ya que la luz blanca tiene una longitud de coherencia muy corta.
Al variar la distancia entre el sensor y la superficie y registrar, para cada píxel, dónde aparecen las franjas, el instrumento genera un mapa de alturas de la superficie. Así se pueden medir sin contacto diferencias de altura muy pequeñas, lo que hace que el método sea adecuado para comprobar características pequeñas, como profundidades de inserción y acabados superficiales, en componentes delicados.
Editado por el periodista industrial Lekshman Ramdas, con asistencia de IA.
www.mvtec.com
